Нижняя граница — безопасность
Недосол или неполная термообработка — это риск для пищевой безопасности. Система блокирует выпуск партии: кнопка завершения не становится активной, пока не выдержана минимальная длительность.
Как вести партию через производство: версионные рецептуры, режимы с таймером, генеалогия «многие ко многим» и отзыв продукции за минуты, а не за дни.
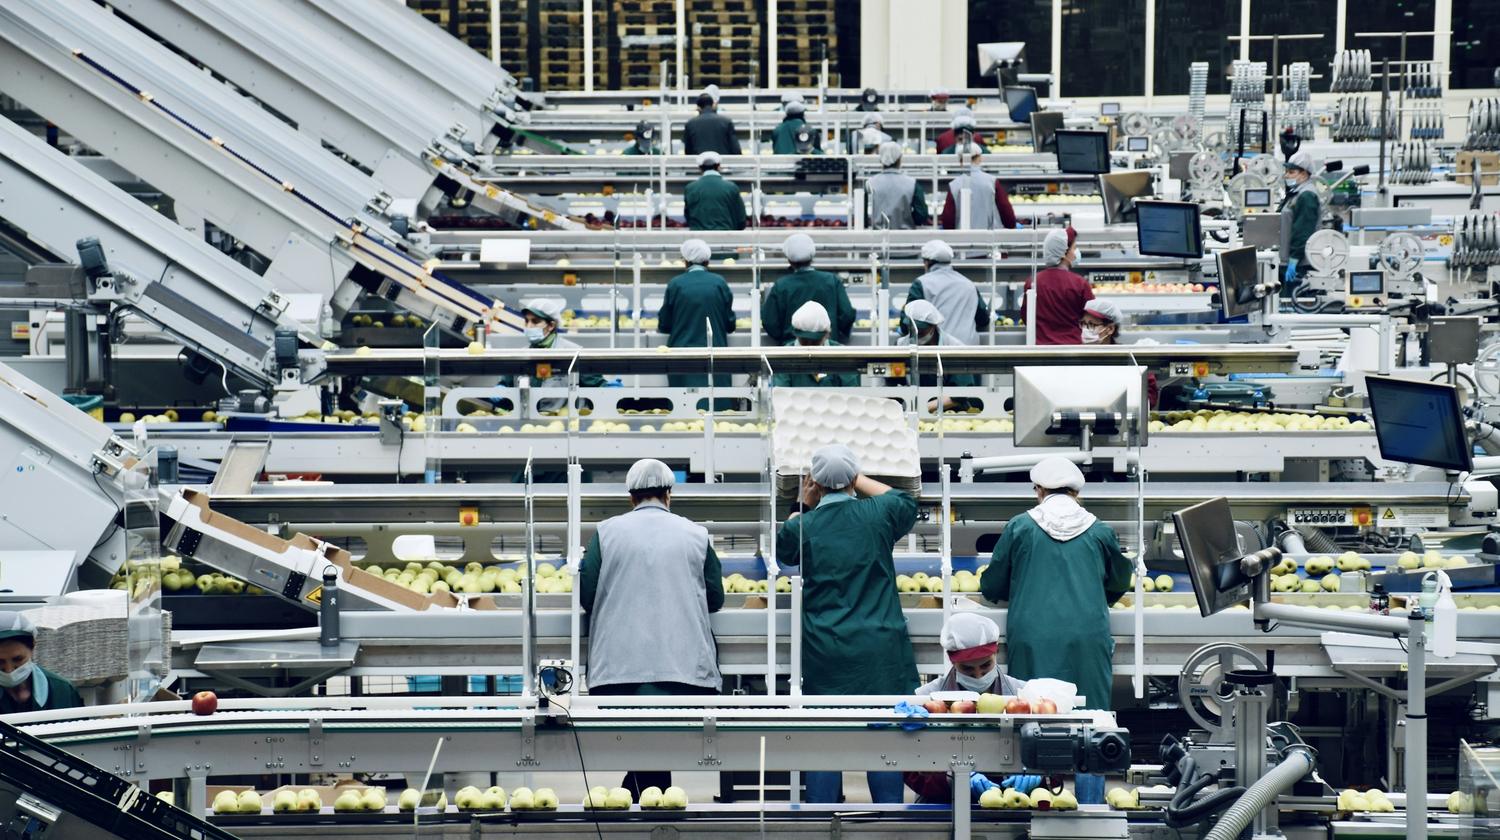
Почти любое пищевое предприятие в Молдове точно знает, что поступило на склад сырья и что ушло со склада готовой продукции. Между ними остаётся провал — само производство. Там партии разделывают, смешивают, солят или маринуют, выдерживают и подвергают термообработке, а учёт ведётся на бумаге, в Excel или в голове мастера. Когда приходит рекламация или поставщик сообщает о проблеме с партией сырья, связь между «что поступило» и «что уехало к клиенту» восстанавливают вручную — часами, а то и днями.
В этой статье разбираем, как этот провал закрывает модуль MES (Manufacturing Execution System), построенный поверх WMS: что регистрируется, в каких точках, кто что сканирует и как пошагово выглядит отзыв продукции. Краткое описание решения — на странице Прослеживаемость производства (MES); здесь — подробности.
Хорошая WMS ведёт партию от приёмки до отгрузки — пока партия остаётся той же самой. В производстве она перестаёт быть той же:
Бумага и Excel способны записать каждое из этих событий, но не способны связать их между собой в реальном времени. Поэтому на вопрос «из каких исходных партий и в каком количестве собрана эта коробка?» быстрого ответа нет. Для продукции, которая идёт на экспорт в Евросоюз, именно этот вопрос становится обязательным: например, для продукции рыболовства и аквакультуры Регламент (ЕС) 2023/2842 требует цифровой прослеживаемости по партиям, а при смешивании, делении или переупаковке партий нужно доказать происхождение и количество каждой исходной партии.
Прослеживаемость в производстве — это две вещи: каждое преобразование партии фиксируется в момент, когда оно происходит, и связи между партиями хранят количества. В итоге получается генеалогия партии — дерево, которое читается в обе стороны:
| Направление | Вопрос | Что показывает система |
|---|---|---|
| Вниз (от сырья к клиенту) | Куда ушла партия сырья X? | Полуфабрикаты, ванны, партии готовой продукции, паллеты и клиентов, которые их получили |
| Вверх (от продукта к сырью) | Из чего сделана коробка из рекламации? | Все исходные партии, поставщиков, рецептуру, режим и смену |
Реальное производство — не прямая линия. Одна партия сырья даёт несколько полуфабрикатов (деление), а полуфабрикаты из нескольких партий вместе попадают в одну ванну (смешивание). В итоге у одной партии готовой продукции может быть три исходные партии, а одна исходная партия может разойтись по нескольким готовым. Система хранит каждую ветку с её количеством, а не просто факт связи.
Из этого же дерева автоматически считается срок годности: он отсчитывается от самой ранней даты в дереве (например, даты производства или приёмки сырья), а не от самой поздней. Оператор срок не набирает — система сама кодирует его в этикетку GS1.
Всё начинается с технологической карты. В ней описываются:
Версионность здесь принципиальна: когда рецептура меняется, старые партии сохраняют версию, по которой были произведены. На аудите или при рекламации через три месяца видно, какая норма действовала тогда.
Заказ связывает рецептуру, оборудование (ванну или камеру), партии сырья, смену и операторов. Он проходит понятные статусы — создан, материалы выданы, в работе, созревание, завершён, закрыт — и прямо из рецептуры формирует список материалов к выдаче со склада.
Отклонение от нормы в производстве — дело обычное, и оно фиксируется. Но выше заданного порога причина отклонения становится обязательной. Фактический расход сравнивается с нормой в тот же день, а не на инвентаризации в конце месяца.
Для операций с таймером — посол, созревание, термообработка — система контролирует обе границы, и роли у них разные:
Недосол или неполная термообработка — это риск для пищевой безопасности. Система блокирует выпуск партии: кнопка завершения не становится активной, пока не выдержана минимальная длительность.
Пересол или выход за термический профиль — это потеря качества и выхода. Система предупреждает и эскалирует.
Эскалация идёт по простой цепочке: терминал оператора, компьютер поста, сигнал в цехе, затем сообщение мастеру смены. На первом этапе значения (температуру, концентрацию, время старта и остановки) оператор может вводить вручную — система ведёт таймер, сравнивает с рецептурой и подаёт тревогу. Автоматическое чтение с контроллеров камер можно добавить позже.
Одно на первый взгляд мелкое решение многое меняет на практике: тара и её содержимое — два разных объекта с двумя разными этикетками.
| Этикетка | Когда печатается | Что идентифицирует |
|---|---|---|
| Постоянная | Один раз, на стойком материале | Физическую тару: тип, вес тары, состояние (свободна, загружена, в процессе, на мойке, списана) |
| Временная | При каждом заполнении | Содержимое: партию, вес нетто, дату, оператора, рецептуру |
На каждой операции сканируются оба кода. Вес тары подставляется из карточки тары, вручную его больше не вводят. Если временная этикетка отклеилась или стала нечитаемой — во влажном и холодном цеху это обычное дело, — постоянный код тары восстанавливает содержимое из базы.
У каждого поста в цехе (приёмка, разморозка, разделка, смешивание, посол или маринование, контроль качества, термообработка, упаковка, отгрузка) простой экран: крупные кнопки, несколько зон, почти никакого ввода цифр. Оператор сканирует тару и партию, весы передают вес, а экран сразу показывает отклонение от нормы.
На разделке, например, каждый полученный продукт взвешивается, и выход виден на экране во время операции, а не в конце месяца. Если выход продукта ниже нормы больше допустимого, система требует указать причину до закрытия операции.
Сотрудники идентифицируются по бейджу: в начале смены формируется её состав, а на ключевых операциях фиксируется, кто загрузил ванну, кто запустил термообработку, кто упаковал. Цель — прослеживаемость, а не оценка отдельного человека: производительность меряется по операции и по смене.
Для цеха важно и оборудование, и оно разное по зонам:
Учтите: мобильные терминалы не рассчитаны на мойку цеха под давлением, поэтому перед мойкой их убирают с постов. Подробнее о выборе — в статье Оборудование для WMS.
Пост контроля качества (HACCP) регистрирует пробы и анализы и может заблокировать или разблокировать партию. Заблокированную партию нельзя выдать, отобрать или отгрузить до решения.
На выходе из производства этикетка уходит к клиенту, поэтому дальше работает стандарт GS1: GS1-128 на коробе с GTIN, партией, реальным весом нетто (у каждого места он свой), датой производства и рассчитанным сроком; затем код SSCC на паллете, чтобы одно сканирование при погрузке определяло всё её содержимое.
Возьмём условный пример с пищевого производства. Поставщик сообщает о несоответствии в партии сырья, принятой три недели назад. Что происходит, если есть система прослеживаемости:
Ответственный за качество находит партию по номеру с приёмочной этикетки. Система показывает данные о происхождении: поставщика, дату, принятый вес.
Видно, что партию разделали на три полуфабриката, два из них попали в две разные ванны вместе с полуфабрикатами из других партий, а из этих ванн получилось четыре партии готовой продукции — с количеством по каждой ветке.
По каждой готовой партии система показывает, где она сейчас: в ванне, на созревании, на складе готовой продукции или уже отгружена. То, что ещё на заводе, блокируется на посту контроля качества.
По отгруженным партиям видны паллеты SSCC, рейс, машина и клиенты — с датой и подписью получения из подтверждения доставки.
Полный список — партии, количества, места хранения, клиенты — готов за несколько минут, а не после нескольких дней поиска по папкам и таблицам.
То же дерево работает и в обратную сторону. Когда клиент присылает рекламацию с фотографией этикетки, сканируется код на коробе — и видна вся цепочка: исходные партии, версия рецептуры, фактический режим, смена и время каждой операции. Рекламация закрывается доказательствами, а не предположениями.
Цепочка прослеживаемости, в которой не хватает одного звена, не отвечает на вопрос об отзыве. Поэтому модель данных и генеалогия партии внедряются целиком, даже если производственные операции запускаются по очереди.
Описанный MES — не отдельная система, которая по ночам синхронизируется со складом. Это расширение WMS: одна база данных, один идентификатор партии, те же терминалы на складах. Партия, созданная на приёмке, — тот самый объект, который попадает в ванну, выходит готовой продукцией, хранится, отбирается и подписывается у клиента.
На практике архитектура состоит из четырёх зон:
На складе готовой продукции генеалогия помогает и продажам: у каждого клиента может быть свой минимальный остаточный срок, и система сама подбирает подходящую партию. О правилах ротации мы писали отдельно в статье FIFO, FEFO или LIFO, а о транспорте — в статье Что такое TMS.
Учётная система или существующая ERP остаётся на своём месте. Документы и остатки передаются через интеграцию, описанную на странице Интеграции. Расширение не требует ни остановки производства, ни миграции склада — новые модули включаются поверх того, что уже работает.
Порядок этапов важнее длительности каждого из них. Логика, которой мы придерживаемся:
Проходим цех: реальные посты, имеющиеся весы, сеть Wi-Fi, условия работы (влажность, холод, мойка).
Модель данных, идентификаторы партий, тара с постоянной этикеткой, приёмка и подключение весов. Склады дают результат первыми и не ждут производства.
Формализуются технологические карты. Параллельно запускаются планирование отгрузки, передача водителю и подтверждение доставки — они зависят от заказов и паллет, а не от производства.
Разделка и смешивание, затем посол или маринование, затем созревание, затем термообработка — по одной, чтобы люди привыкли к сканированию.
Таймеры и тревоги, смены и производительность, полная генеалогия и отчёт об отзыве.
Стоит прямо сказать и о том, что проект требует от предприятия: рецептуры нужно формализовать до внедрения, оборудование цеха должно выдерживать мойку, а дисциплина сканирования становится обязательной — операции больше нельзя пропускать. Обучение обычно занимает несколько дней на каждый пост.
Нет. Модуль MES добавляется поверх WMS, в той же базе данных. Учётная система или ERP остаётся и связывается обменом документами.
Временная этикетка содержимого может потеряться, поэтому у каждой тары есть ещё и постоянная. По постоянному коду система находит текущее содержимое в базе, а этикетку можно перепечатать.
Не обязательно. На первом этапе оператор вводит температуру и время старта и остановки вручную, а система ведёт таймер, сравнивает с нормой, блокирует или подаёт тревогу. Автоматическое чтение можно добавить позже.
Как правило, да. Имеющиеся весы подключаются через их интерфейс (RS-232, Ethernet или Bluetooth), а вес тары подставляется из карточки тары. Номер весов фиксируется при каждом взвешивании.
Нет. Примеры в статье общие, и та же логика — деление, смешивание, режимы с таймером, этикетки GS1 — применима в мясопереработке, молочной отрасли, производстве полуфабрикатов, хлебопечении и других пищевых производствах с партиями и сроками годности.
Прослеживаемость в производстве — это не больше бумаг, а меньше: каждое преобразование партии фиксируется сканированием на посту в момент, когда оно происходит. В итоге получается цепочка данных без разрывов — от приёмки сырья через рецептуру и режим до подписи клиента — и отзыв продукции, который занимает минуты.
Если ваше производство всё ещё «чёрный ящик» между двумя складами, посмотрите, как выглядит решение, на странице Прослеживаемость производства (MES), или напишите нам — обсудим реальные процессы вашего предприятия за 30 минут.
Разговор на 30 минут о реальных процессах — без общих презентаций.