Limita inferioară — siguranța
Sărare insuficientă sau tratament termic incomplet înseamnă risc pentru siguranța alimentară. Sistemul blochează eliberarea lotului: butonul de finalizare nu devine activ până nu se atinge durata minimă.
Cum urmărești un lot prin producție: rețete versionate, regimuri cronometrate, genealogie „mulți la mulți” și retragere de produs în minute, nu în zile.
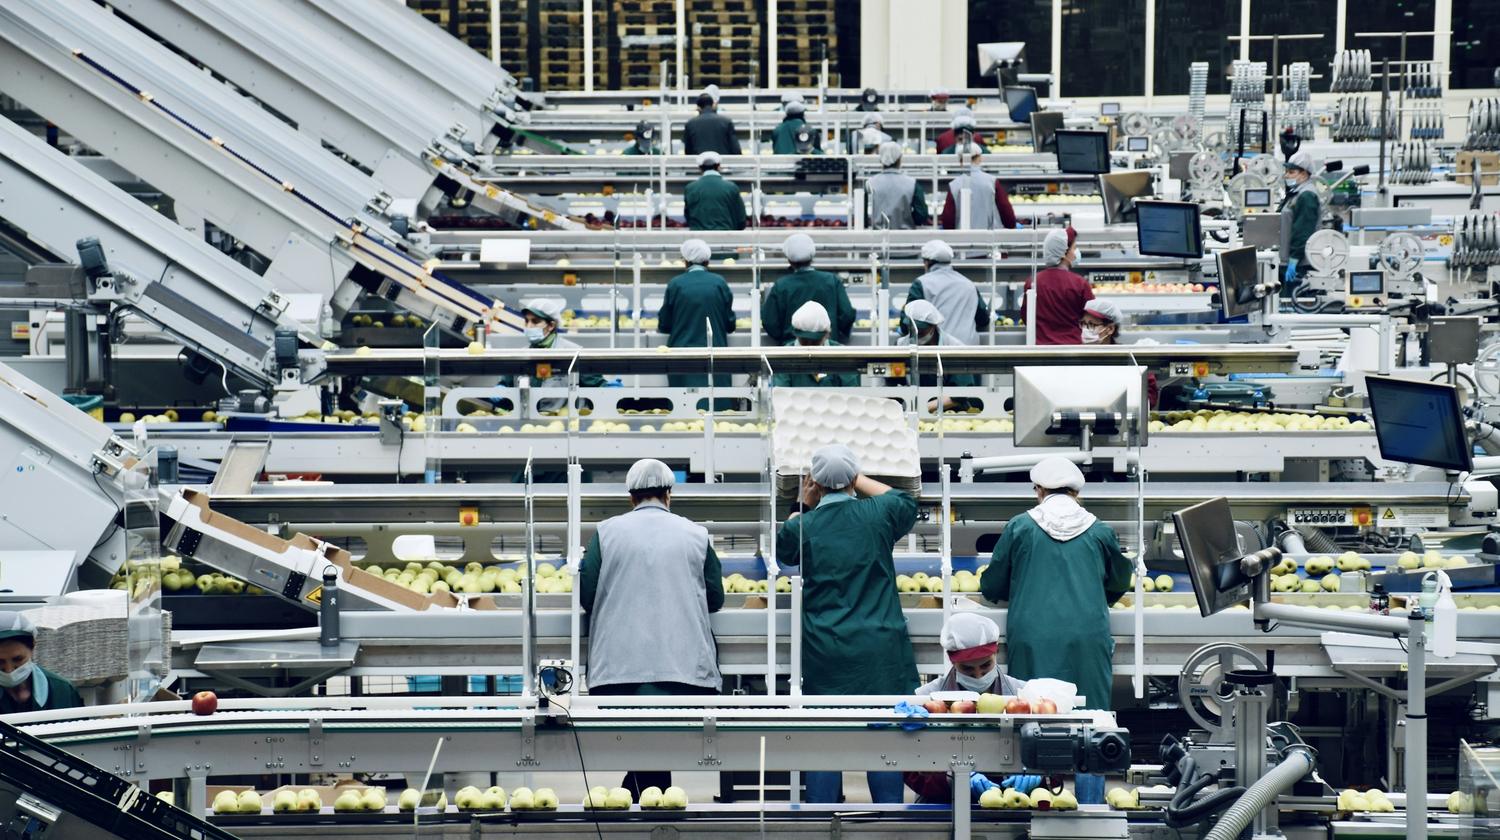
Aproape orice fabrică alimentară din Moldova știe exact ce a intrat în depozitul de materie primă și ce a ieșit din depozitul de produs finit. Între ele însă rămâne un gol: producția. Acolo loturile se tranșează, se amestecă, se sărează sau se marinează, se maturează și se tratează termic, iar evidența se ține pe hârtie, în Excel sau în memoria maistrului. Când apare o reclamație sau furnizorul anunță o problemă la un lot de materie primă, legătura dintre „ce a intrat” și „ce a plecat la client” se reconstituie manual — ore sau zile la rând.
În acest articol explicăm cum se închide acest gol cu un modul MES (Manufacturing Execution System) construit peste WMS: ce se înregistrează, în ce puncte, cine scanează ce și cum arată, pas cu pas, o retragere de produs. Descrierea pe scurt a soluției este pe pagina Trasabilitate în producție (MES); aici intrăm în detalii.
Un WMS bun urmărește lotul de la recepție până la livrare — atâta timp cât lotul rămâne același. În producție lotul nu mai rămâne același:
Hârtia și Excelul pot înregistra fiecare dintre aceste evenimente, dar nu le pot lega între ele în timp real. De aceea întrebarea „din ce loturi inițiale provine această cutie și în ce cantități?” rămâne fără răspuns rapid. Pentru produsele care se exportă în Uniunea Europeană, exact această întrebare devine obligatorie: de exemplu, pentru produsele pescărești și de acvacultură, Regulamentul (UE) 2023/2842 cere trasabilitate digitală pe lot, iar la amestecarea, divizarea sau reambalarea loturilor trebuie demonstrată proveniența și cantitatea fiecărui lot inițial.
Trasabilitatea în producție înseamnă două lucruri: fiecare transformare a lotului este înregistrată în momentul în care se întâmplă, iar legăturile dintre loturi păstrează cantitățile. Rezultatul este genealogia lotului — un arbore care se poate citi în ambele sensuri:
| Sens | Întrebarea | Ce arată sistemul |
|---|---|---|
| Descendent (de la origine la client) | Unde a ajuns lotul de materie primă X? | Semifabricatele, cuvele, loturile finite, paleții și clienții care le-au primit |
| Ascendent (de la produs la origine) | Din ce provine cutia din reclamație? | Toate loturile inițiale, furnizorii, rețeta, regimul și schimbul |
Producția reală nu este o linie dreaptă. Un lot de materie primă dă mai multe semifabricate (divizare), iar semifabricate din mai multe loturi intră împreună în aceeași cuvă (amestecare). Un singur lot finit poate avea astfel trei loturi de origine, iar un lot de origine poate ajunge în mai multe loturi finite. Sistemul păstrează fiecare ramură cu cantitatea ei, nu doar faptul că legătura există.
Din acest arbore se calculează automat și termenul de valabilitate: el pornește de la cea mai veche dată din arbore (de exemplu, data producției sau a recepției materiei prime), nu de la cea mai recentă. Operatorul nu tastează termenul — sistemul îl pune direct în eticheta GS1.
Totul pornește de la fișa tehnologică. În ea se descriu:
Versionarea este esențială: când rețeta se schimbă, loturile vechi păstrează versiunea după care au fost produse. La un audit sau la o reclamație peste trei luni, se vede exact ce normă era în vigoare atunci.
Comanda leagă rețeta, echipamentul (cuva sau camera), loturile de materie primă, schimbul și operatorii. Ea trece prin stări clare — creată, materiale eliberate, în lucru, maturare, finalizată, închisă — și generează direct din rețetă lista de materiale de eliberat din depozit.
Abaterea de la normă este normală în producție și se înregistrează. Peste un prag stabilit, însă, motivul abaterii devine obligatoriu. Consumul real se compară cu norma în aceeași zi, nu la inventarul de la sfârșitul lunii.
Pentru operațiunile cronometrate — sărare, maturare, tratament termic — sistemul urmărește ambele limite, iar ele au roluri diferite:
Sărare insuficientă sau tratament termic incomplet înseamnă risc pentru siguranța alimentară. Sistemul blochează eliberarea lotului: butonul de finalizare nu devine activ până nu se atinge durata minimă.
Supra-sărarea sau depășirea profilului termic înseamnă pierdere de calitate și de randament. Sistemul avertizează și escaladează.
Escaladarea urmează un lanț simplu: terminalul operatorului, PC-ul postului, un semnal în hală, apoi un mesaj către maistrul de schimb. Într-o primă etapă, valorile (temperatura, concentrația, ora de start și de oprire) pot fi introduse manual de operator — sistemul cronometrează, compară cu rețeta și alarmează. Citirea automată din controlerele camerelor se poate adăuga ulterior.
O decizie aparent mică face diferența în practică: containerul și conținutul lui sunt două obiecte diferite, cu două etichete diferite.
| Etichetă | Când se tipărește | Ce identifică |
|---|---|---|
| Permanentă | O singură dată, pe material rezistent | Containerul fizic: tipul, tara, starea (liber, încărcat, în proces, la spălare, casat) |
| Temporară | La fiecare umplere | Conținutul: lotul, greutatea netă, data, operatorul, rețeta |
La fiecare operațiune se scanează ambele coduri. Tara vine automat din fișa containerului, așa că nu se mai introduce de mână. Dacă eticheta temporară se dezlipește sau devine ilizibilă — lucru obișnuit într-un mediu umed și rece — codul permanent al containerului recuperează conținutul din baza de date.
Fiecare post din hală (recepție, decongelare, tranșare, amestecare, sărare sau marinare, control calitate, tratament termic, ambalare, expediere) are un ecran simplu: butoane mari, puține zone, aproape fără cifre de tastat. Operatorul scanează containerul și lotul, cântarul transmite greutatea, iar ecranul arată imediat abaterea de la normă.
La tranșare, de exemplu, fiecare produs rezultat se cântărește, iar randamentul apare pe ecran în timpul operațiunii, nu la sfârșitul lunii. Dacă randamentul unui produs este sub normă peste prag, sistemul cere motivul înainte de închiderea operațiunii.
Angajații se identifică după ecuson: la începutul schimbului se formează componența lui, iar la operațiunile-cheie se înregistrează cine a încărcat cuva, cine a pornit tratamentul, cine a ambalat. Scopul este trasabilitatea, nu evaluarea individuală: productivitatea se măsoară pe operațiune și pe schimb.
Pentru hală contează și echipamentul, iar el diferă de la o zonă la alta:
De reținut: terminalele portabile nu sunt făcute pentru spălarea halei sub presiune, de aceea înainte de spălare se retrag de la posturi. Mai multe despre alegere — în articolul Echipamente pentru WMS.
Postul de control calitate (HACCP) înregistrează probele și analizele și poate bloca sau debloca un lot. Un lot blocat nu poate fi eliberat, culeas sau expediat până la decizie.
La ieșirea din producție eticheta pleacă la client, deci se trece pe standardul GS1: GS1-128 pe cutie, cu GTIN, lot, greutatea netă reală (fiecare colet diferă), data producției și termenul calculat; apoi cod SSCC pe palet, ca o singură scanare la încărcare să identifice tot conținutul.
Să luăm un exemplu ilustrativ dintr-o fabrică alimentară. Furnizorul anunță o neconformitate la un lot de materie primă recepționat acum trei săptămâni. Ce se întâmplă cu un sistem de trasabilitate:
Responsabilul de calitate caută lotul după numărul de pe eticheta de recepție. Sistemul afișează datele de origine: furnizorul, data, greutatea recepționată.
Se vede că lotul a fost tranșat în trei semifabricate, că două dintre ele au intrat în două cuve diferite, amestecate cu semifabricate din alte loturi, și că din aceste cuve au rezultat patru loturi de produs finit — cu cantitatea de pe fiecare ramură.
Pentru fiecare lot finit sistemul arată unde se află acum: în cuvă, în maturare, în depozitul de produs finit sau deja livrat. Ce este încă în fabrică se blochează la postul de control calitate.
Pentru loturile livrate se văd paleții SSCC, cursa, vehiculul și clienții, cu data și semnătura de primire de la proof of delivery.
Lista completă — loturi, cantități, locații, clienți — este gata în câteva minute, nu după zile de căutat prin dosare și tabele.
Același arbore funcționează și invers. Când un client trimite o reclamație cu fotografia etichetei, se scanează codul de pe cutie și se vede tot lanțul: loturile inițiale, versiunea rețetei, regimul realizat, schimbul și ora fiecărei operațiuni. Reclamația se închide cu dovezi, nu cu presupuneri.
Un lanț de trasabilitate cu o singură verigă lipsă nu răspunde la o retragere. De aceea modelul de date și genealogia lotului se implementează integral, chiar dacă operațiunile de producție se pornesc pe rând.
MES-ul descris aici nu este un sistem separat care se sincronizează noaptea cu depozitul. El este o extensie a WMS-ului: aceeași bază de date, același identificator de lot, aceleași terminale în depozite. Lotul creat la recepție este exact obiectul care intră în cuvă, iese ca produs finit, se stochează, se culege și se semnează la client.
În practică, arhitectura are patru zone:
Pe partea de depozit produs finit, genealogia ajută și la vânzare: fiecare client poate avea propriul termen minim rămas, iar sistemul alege automat lotul potrivit. Despre regulile de rotație am scris separat în articolul FIFO, FEFO sau LIFO, iar despre transport — în Ce este un TMS.
Sistemul contabil sau ERP-ul existent rămâne la locul lui. Documentele și soldurile se schimbă prin integrare, descrisă pe pagina Integrări. Extinderea nu cere oprirea producției și nici migrarea depozitului — modulele noi se activează peste ceea ce funcționează deja.
Ordinea etapelor contează mai mult decât durata fiecăreia. Logica pe care o urmăm:
Se parcurge hala: posturile reale, cântarele existente, rețeaua Wi-Fi, mediul de lucru (umezeală, frig, spălare).
Modelul de date, identificatorii de lot, containerele cu etichetă permanentă, recepția și integrarea cântarelor. Depozitele dau rezultat primele, fără să aștepte producția.
Se formalizează fișele tehnologice. În paralel pornesc planificarea expedierii, predarea către șofer și confirmarea livrării, care depind de comenzi și paleți, nu de producție.
Tranșarea și amestecarea, apoi sărarea sau marinarea, apoi maturarea, apoi tratamentul termic — câte una, ca oamenii să se obișnuiască cu scanarea.
Cronometrarea și alarmele, schimburile și productivitatea, genealogia completă și raportul de retragere.
Merită spus deschis și ce cere proiectul din partea fabricii: rețetele trebuie formalizate înainte de implementare, echipamentul de hală trebuie să reziste la spălare, iar disciplina de scanare devine obligatorie — operațiunile nu mai pot fi sărite. Instruirea durează de obicei câteva zile pe fiecare post.
Nu. Modulul MES se adaugă peste WMS, în aceeași bază de date. Sistemul contabil sau ERP-ul rămâne și se integrează prin schimb de documente.
Eticheta temporară a conținutului se poate pierde, de aceea fiecare container are și o etichetă permanentă. Prin codul permanent sistemul găsește conținutul curent în baza de date, iar eticheta se poate retipări.
Nu este obligatoriu. Într-o primă etapă operatorul introduce manual temperatura și ora de start și de oprire, iar sistemul cronometrează, compară cu norma și blochează sau alarmează. Citirea automată se poate adăuga ulterior.
De regulă, da. Cântarele existente se conectează prin interfața lor (RS-232, Ethernet sau Bluetooth), iar tara vine automat din fișa containerului. Numărul cântarului se înregistrează la fiecare cântărire.
Nu. Exemplele din articol sunt generale, iar aceeași logică — divizare, amestecare, regimuri cronometrate, etichete GS1 — se aplică în procesarea cărnii, în lactate, în semifabricate, în panificație și în alte producții alimentare cu loturi și termene de valabilitate.
Trasabilitatea în producție nu înseamnă mai multe hârtii, ci mai puține: fiecare transformare a lotului se înregistrează printr-o scanare, la post, în momentul în care se întâmplă. Rezultatul este un lanț de date fără goluri — de la recepția materiei prime, prin rețetă și regim, până la semnătura clientului — și o retragere de produs care durează minute.
Dacă producția dumneavoastră este încă o „cutie neagră” între două depozite, vedeți cum arată soluția pe pagina Trasabilitate în producție (MES) sau scrieți-ne pentru o discuție de 30 de minute despre procesele reale ale fabricii.
O discuție de 30 de minute despre procesele reale — fără prezentări generice.